


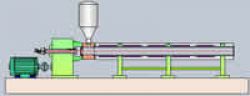


- Описание
Fixturlaser® Extruder – измерительная система для выверки стволов экструдера. Обеспечение быстрого, простого и точного способа измерения возможно наиболее чувствительными механическими компонентами механизма в процессе выдавливания. Fixturlaser ®
Extruder - измеряет прямолинейность ствола одновременно в двух осях, в определенном пользователем количестве точек. Также, что наиболее важно, измеряет положение центральной линии ствола относительно вращательного центра винтового вала.
|
Возможности Fixturlaser Extruder: |
|||
|
|||
Процедура измерений:
Измерения выполняются относительно вращательного центр винта экструдера. Лазерный луч выравнивается приблизительно со средней линией винтового вала, и измерения производятся в определенных интервалах внутри ствола по всей длине. Каждое измерение точно подсчитывается при вращении ведомого вала редуктора, с установленным лазерным передатчиком, половина поворота - 180 град. Результат представлен на экране со всеми измерениями в двух осях.
Принцип измерения:
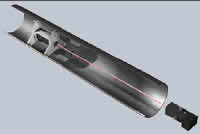 Лазерный передатчик установлен на ведущем вале. Луч лазера приблизительно выравнивается с центром вращения вала. Жестко закрепленный в 6-ти точках детектор скользит через ствол. Результат представляется как два графика со значениями Х и Y. Регулирование может быть сделано в каждой точке измерения, руководствуясь переменными значениями.
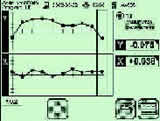
Экран показывает измерение в каждой измеряемой точкой в двух осях и самое высокое отклонение от средней линии в обоих направлениях. Регулирование может быть сделано в каждой точке. Система показывает переменные значения в течение регулирования, упрощая процесс.
Основные характеристики:
- Точность измерений: 0,01 мм;
- Рабочая температура: 0 ... 40 C;
- Источник питания: стандартные батареи;
- Время работы: 10 ... 120 ч в зависимости от рабочего цикла;
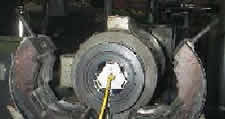
Примеры установки Приемника (рис.1) в подпружиненном креплении внутри ствола и Лазерного источника (рис.2) на ведомом валу редуктора