


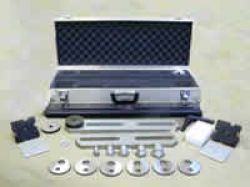


- Описание
Приспособление позволяет вынести мнимую ось вала параллельно оси приводной машины. Оно перемещаемо в плоскости, параллельной плоскости фланца, и, т.о., можно установить параллельное соответствие любого смещения, вертикального или горизонтального, оси приводной машины. Выносное приспособление можно монтировать на любом приводе, в зависимости от имеющегося места, но в любом случае проще это делать на валу стационарной машины.
Для карданного приспособления подходят несколько способов крепления. Система спроектирована так, что вы можете использовать соединительные болты для монтажа накладных стальных планок. Не забывайте ставить прокладки между приспособлением и фланцем вала перед затяжкой их болтами. Это поможет избежать проблем, связанных с неровностью поверхности. Стальная планка может быть закреплена в любом положении поперек фланца, но расположение ее по диаметру, а не по хорде, предпочтительнее, т.к. удерживает ее на более длинной базе и является более устойчивым. Устройство снабжено также набором головок с резьбой, которые подходят для обычных фланцевых соединений, имеющих центральное резьбовое отверстие. Они могут использоваться для крепления держателя TD-блока к фланцу. Обычно они используются для закрепления на поворачиваемом валу. В противном случае вы будете измерять центровку нарезанной резьбы и ее углового отклонения, а не плоскости фланца. Если вы используете головки, то к ним прилагаются небольшие шайбы, диаметром 25 мм, которые необходимо установить между головкой и держателем TD-блока.
Для валов, не имеющих центральной резьбы во фланце, имеется другая пластина из нержавеющей стали. Центральное резьбовое отверстие в стальной пластине должно располагаться в центре вала. Стоит потратить какое-то время на эту операцию, которая в дальнейшем позволит иметь более широкий диапазон измеряемых величин в процессе центровки.
В идеале, в процессе любой центровки, нам бы надо вращать оба вала. В карданных валах перед нами стоит особая задача. Даже если мы можем вращать оба вала, это неминуемо означает, что мы должны смещать начало отсчета после каждого поворота. Часто в качестве базовой поверхности мы можем использовать плоскость фланца, и именно она используется в карданном приспособлении.
Механически обработанные части крепежа позволяют нам установить воображаемую ось в допусках параллельности меньше 0,1 мм на метр. Правда, если плоскость фланца деформирована или не совсем плоская или обточена на станке не соосном с посадочным отверстием, то точность системы будет нарушена. Поэтому важно, чтобы плоскость фланца была чистой и все выступы такие, как заусенцы на болтовых отверстиях, необходимо удалить перед монтажом кронштейна на фланце. Также важно поставить промежуточные шайбы между фланцем и пластиной из нержавеющей стали.
Если плоскость фланца механически обработана на токарном станке, то она будет перпендикулярна оси вращения. Проблемы возникнут, если, к примеру, станок имеет бой.
Определение оси вращения:
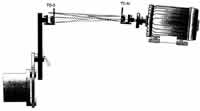 В системе с двумя лазерами грубая центровка выполняется по методу конуса, рассмотренным в предыдущих главах. Любая ось вращения машины проектируется в направлении другой машины, как описано ниже. Зная оси вращения и перемещаемой машины, и лазерной системы, закрепленной на выносной планке, можно просто выполнить процедуру центровки.
Цель точной центровки:
Процедура точной центровки такая же, как и при традиционной центровке горизонтальных валов за исключением того, что ее целью является только корректировка углового расхождения. Параллельное смещение к делу не относится и программа, относящаяся к карданным валам, показывает в реальном времени только значения, относящиеся к корректировке угловых рассогласований.
Основные шаги (процедура) центровки карданных передач:
- Монтаж приспособления;
- Грубая центровка
- Точная центровка;
- Оценка и интерпретация результатов (допуски) - Точность всей техники ограничена чистотой фланца стационарной машины. Обычно, в сервисной работе, постарайтесь достичь угловой центровки в рамках 0,50 мм/метр (0,50 мил/дюйм). К такой точности нужно стремиться в большинстве случаев, если не препятствуют какие-либо ограничения по фундаменту или болтам.